
Le tube rectangulaire en aluminium s’est imposé dans une large gamme de projets : mobilier industriel, structures légères, garde-corps, bâtis de machine. Sa section creuse offre un bon rapport rigidité/poids, mais son usinage demande des précautions que les guides généraux sur l’aluminium n’abordent pas toujours. La géométrie rectangulaire introduit des contraintes propres, notamment lors du perçage sur les faces étroites ou de l’assemblage à angle droit.
Coupe du tube rectangulaire aluminium : choisir le bon outil selon l’usage
La coupe de l’aluminium tolère plusieurs méthodes, mais chacune produit un résultat différent selon l’épaisseur de la paroi et la précision requise. Pour un tube rectangulaire, la géométrie impose de maintenir la section stable pendant la coupe : toute vibration crée des bavures internes difficiles à ébavurer.
La scie à onglets (scie à coupe oblique) reste l’outil le plus adapté pour les coupes répétées à angle fixe. Elle maintient le profilé en position et produit une coupe nette sans effort. Il faut utiliser un disque prévu pour les métaux non ferreux, à denture fine.
La scie sauteuse convient aux coupes ponctuelles ou courbes, mais elle exige une lame spécifique aluminium et une vitesse d’avance régulière. Une vitesse trop élevée chauffe la lame et fait fondre l’aluminium en bordure de coupe, ce qui génère des bavures collées.
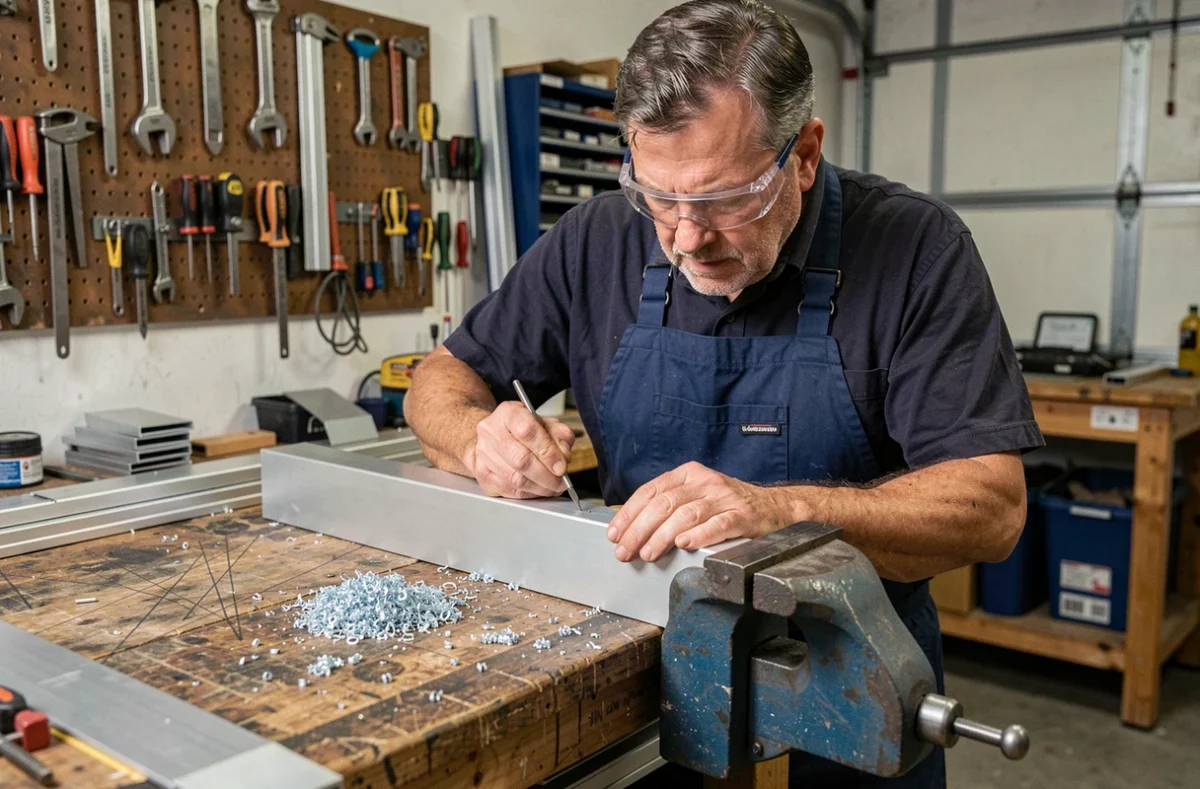
Pour la coupe manuelle à la scie à métaux, le principal risque est le voilage de la coupe sur les longueurs importantes. Un guide de coupe ou un étau de menuisier compensent ce défaut.
- Scie à onglets avec disque métal non ferreux : idéale pour les coupes répétées à 45° ou 90°, résultat propre, pas de bavure interne.
- Scie sauteuse avec lame aluminium : adaptée aux coupes courbes ou ponctuelles, vitesse contrôlée, lubrifiant léger conseillé.
- Scie à métaux manuelle : solution sans électricité, précision correcte sur les coupes courtes, guide nécessaire sur les longueurs.
- Disqueuse avec disque aluminium : réservée aux chantiers, coupe rapide mais chaleur importante et risque de projection de copeaux.
Après toute coupe, le passage d’une lime ou d’un ébavureur dans la section intérieure du tube est impératif. Les copeaux logés à l’intérieur fragilisent les assemblages ultérieurs et peuvent blesser lors de la manipulation.
Perçage de l’aluminium : vitesse, lubrification et risques à connaître
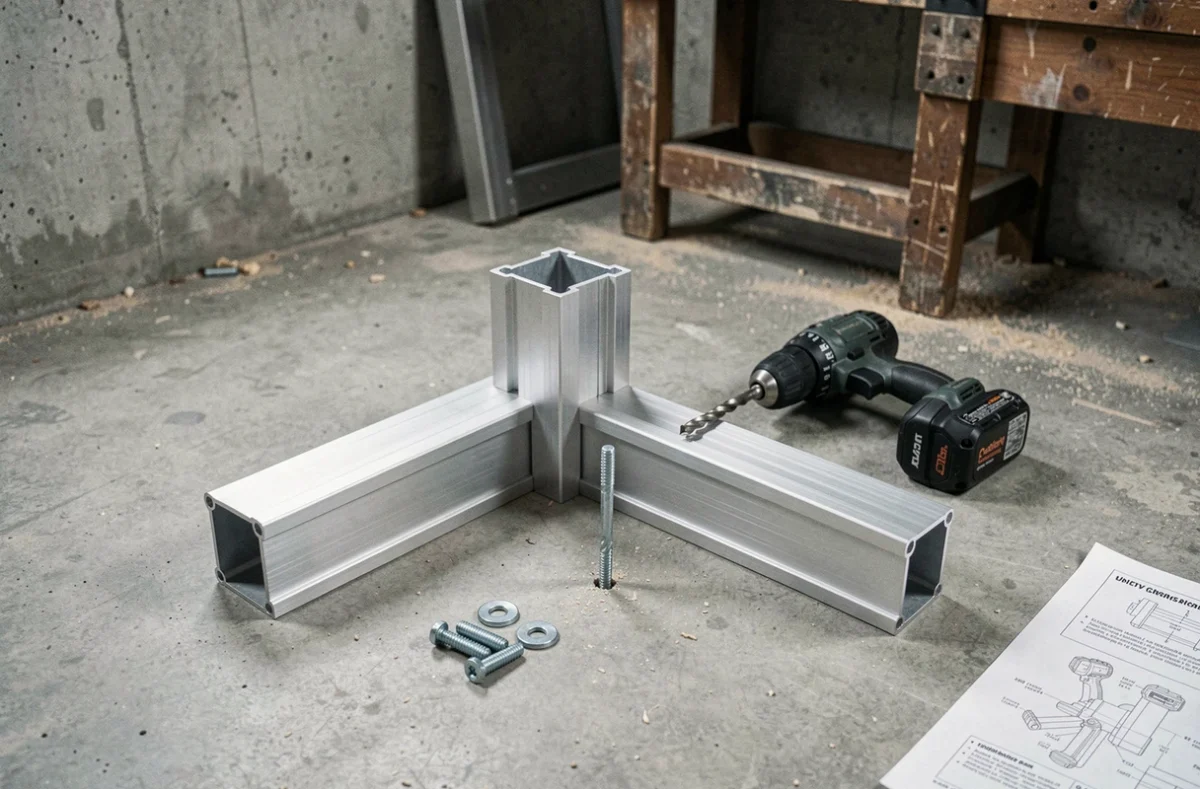
Le perçage de l’aluminium est techniquement plus simple que sur l’acier, mais le tube rectangulaire présente un piège spécifique : la paroi opposée. Lorsque le foret traverse la première face et attaque la seconde sans contrôle, il peut déchirer le métal plutôt que le couper.
Placer un morceau de bois à l’intérieur du tube, au niveau du perçage, résout ce problème. Le bois soutient la paroi interne et absorbe la sortie du foret. Cette technique, peu mentionnée dans les guides généraux, change nettement la qualité du trou sur les parois minces.
Les forets HSS (acier rapide supérieur) fonctionnent sur l’aluminium. Les forets HSS-Co (cobalt) résistent mieux à l’échauffement sur les séries de trous. La vitesse de rotation doit être élevée par rapport à l’acier, avec une pression d’avance modérée pour éviter le collage du copeau sur le foret.
Une goutte d’huile de coupe ou de pétrole lampant sur le foret réduit la friction et améliore l’évacuation des copeaux. Sans lubrification, les copeaux d’aluminium tendent à s’enrouler autour du foret et à rayurer les bords du trou.
Sur le plan de la sécurité, les poussières fines issues du meulage ou du ponçage de l’aluminium ne se comportent pas comme les copeaux de sciage. Certaines poussières métalliques fines peuvent être combustibles. Le dispositif d’aspiration doit être adapté au procédé utilisé : une aspiration prévue pour le bois n’est pas automatiquement appropriée pour les métaux, selon les prescriptions de la machine et les recommandations du fabricant.
Assemblage du tube rectangulaire aluminium : les méthodes qui tiennent
L’assemblage est l’étape où le choix technique engage le plus la solidité finale. Pour les tubes rectangulaires, quatre approches coexistent avec des contraintes bien distinctes.
Le boulonnage avec équerres reste la solution la plus accessible et démontable. Il convient aux structures légères et aux bâtis de mobilier. La résistance est localisée aux points de fixation, ce qui impose de répartir les points d’appui sur la longueur.
Le rivetage résiste bien aux vibrations et convient aux assemblages en angle où la soudure serait difficile à réaliser. Il est permanent et ne nécessite pas de source d’énergie particulière. Pour les tubes rectangulaires, le rivet aveugle (pop rivet) est le plus courant en atelier.
La soudure TIG ou MIG produit les assemblages les plus résistants. Sur les tubes rectangulaires, la soudure aux angles demande une maîtrise du procédé : l’aluminium conduit très bien la chaleur et peut se déformer si l’apport calorique n’est pas contrôlé. Le soudage par friction-malaxage (FSW) offre une alternative sans fusion, mais reste réservé aux équipements industriels.
Le collage structural, enfin, répartit les efforts sur toute la surface de contact. Il convient aux assemblages invisibles ou aux structures soumises à des vibrations diffuses. La préparation de surface est déterminante : l’aluminium naturellement oxydé doit être décapé et dégraissé juste avant le collage.
Corrosion galvanique et choix des fixations aluminium
Un point que les guides d’assemblage mentionnent rarement : le contact entre l’aluminium et un métal plus noble peut provoquer une corrosion galvanique, surtout en milieu humide ou salin. Dans un assemblage aluminium-inox, c’est l’aluminium qui se corrode, même si l’acier inoxydable semble neutre.
La géométrie de l’assemblage amplifie ce risque. Une petite surface d’aluminium en contact avec une grande pièce d’un métal noble est particulièrement vulnérable : le rapport de surface défavorable accélère la dégradation localisée.
Pour les fixations traversantes (boulons, rivets), l’utilisation de rondelles ou de manchons isolants en plastique ou en nylon coupe le contact direct entre les métaux. L’étanchéité du joint contribue aussi à limiter l’entrée d’humidité dans l’assemblage.
Ce point est particulièrement important pour les structures d’extérieur ou les applications maritimes. Dans ces cas, les fixations spécifiquement prévues pour l’aluminium (en aluminium lui-même, ou avec traitement de surface compatible) réduisent le risque sans sacrifier la résistance mécanique de l’assemblage.


